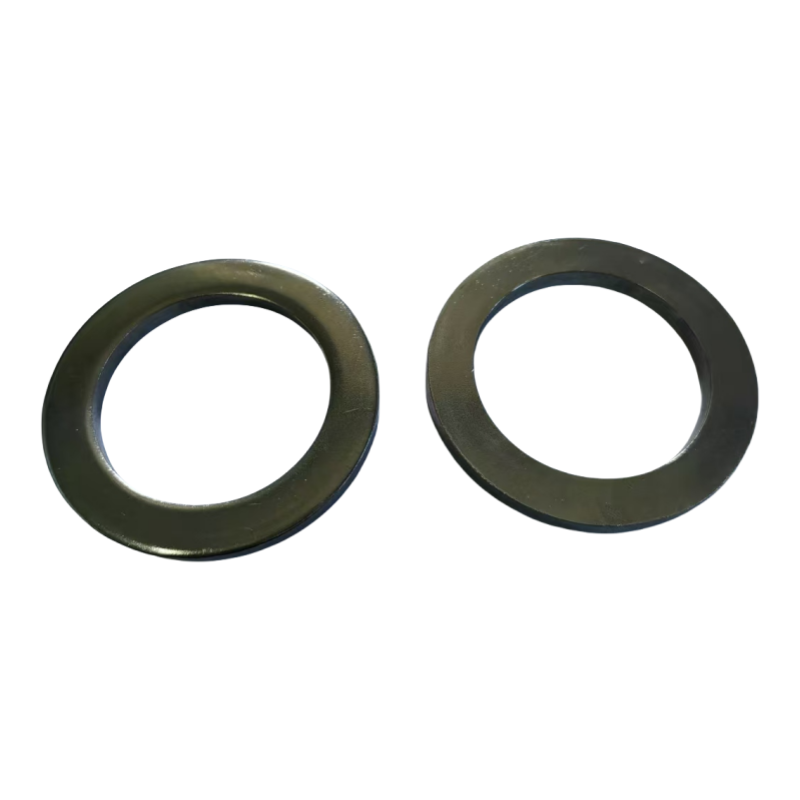


Втулка корпуса маховика: цена от производителя
2026-08-21
- Втулка корпуса маховика: цена от производителя и технические спецификации 2026
- Что такое втулка корпуса маховика и её роль в кинематической цепи
- Материаловедение: из чего изготавливается качественная втулка
- Кто производит качественные втулки: пример технологического лидера
- Диапазон цен и факторы формирования стоимости в 2026 году
- Как выбрать поставщика: критерии надежности
- Технические характеристики и допуски: на что смотреть в чертеже
- Сравнение: Оригинал vs Аналог vs Кастомное изготовление
- Процесс установки и обслуживания: практическое руководство
- Отраслевые сценарии применения и специфика нагрузок
- FAQ: Часто задаваемые вопросы о втулках маховика
- Логистика и экспорт: особенности поставки в 2026 году
- Заключение и рекомендации по закупке
Втулка корпуса маховика: цена от производителя и технические спецификации 2026
Втулка корпуса маховика — это критически важный прецизионный элемент трансмиссии, обеспечивающий центрирование, демпфирование вибраций и герметичность соединения между маховиком двигателя и корпусом редуктора или сцепления. В условиях промышленной эксплуатации 2026 года, когда требования к энергоэффективности и надежности агрегатов достигли пиковых значений, качество этой детали напрямую определяет ресурс всего силового узла. Покупка втулки корпуса маховика напрямую у производителя позволяет исключить наценку посредников, гарантировать соответствие чертежам ГОСТ/ISO и получить техническую поддержку при подборе материала (бронза, латунь, полимерные композиты) под конкретные температурные и нагрузочные режимы.
Данный материал представляет собой не просто коммерческое предложение, а инженерный гид по выбору, закупке и эксплуатации данного компонента. Мы разберем, почему стандартные складские решения часто приводят к преждевременному износу шлицевых соединений, как формируется реальная рыночная цена в текущих экономических условиях и какие параметры необходимо проверять в сертификатах качества перед оплатой счета. Если вы отвечаете за закупки запчастей для тяжелой техники, генераторных установок или промышленного насосного оборудования, эта информация сэкономит вам бюджет на внеплановых ремонтах.
Что такое втулка корпуса маховика и её роль в кинематической цепи
В технической документации этот элемент может обозначаться как направляющая втулка, центрирующее кольцо или подшипник скольжения маховика. Однако функционально втулка корпуса маховика выполняет более сложную задачу, чем простое снижение трения. Она служит интерфейсом между вращающимся массивным диском (маховиком), накапливающим кинетическую энергию, и стационарным или подвижным корпусом механизма.
Основные функции компонента:
- Точное центрирование: Обеспечивает соосность валов двигателя и приводимого механизма с допуском не более 0,05–0,1 мм. Смещение даже на доли миллиметра приводит к биению, которое разрушает подшипники и сальники.
- Компенсация тепловых расширений: При нагреве двигателя до рабочих 90–110°C материалы расширяются с разным коэффициентом. Правильно подобранная втулка компенсирует эту разницу, предотвращая заклинивание.
- Гашение крутильных колебаний: Маховик работает в режиме пульсирующих нагрузок. Втулка, особенно выполненная из материалов с высоким коэффициентом демпфирования (например, специальные бронзы или полимер-металлические композиты), поглощает микровибрации, защищая корпус от усталостных трещин.
- Герметизация: В многих конструкциях втулка служит посадочным местом для манжет и сальников, предотвращая утечку масла из картера двигателя или редуктора.
Игнорирование качества этого элемента — классическая ошибка при ремонте. Часто механики заменяют саму втулку на кустарную деталь из неподходящего металла, что через 500–1000 моточасов приводит к необходимости капитального ремонта всего маховичного узла. Цена такой ошибки многократно превышает стоимость качественной заводской детали.
Материаловедение: из чего изготавливается качественная втулка
Выбор материала является определяющим фактором долговечности. На рынке 2026 года доминируют три основные группы материалов, каждая из которых имеет свои физические ограничения и области применения. Понимание этих различий поможет вам обоснованно выбрать поставщика.
1. Оловянистые бронзы (БрОЦС, БрАЖ)
Традиционный выбор для высоконагруженных узлов. Бронзовые втулки обладают отличной прирабатываемостью и способностью работать в условиях граничного смазывания.
- Преимущества: Высокая теплопроводность (отводит тепло от зоны трения), устойчивость к задирам, долгий срок службы при наличии масляной ванны.
- Недостатки: Высокая стоимость сырья, большой вес, чувствительность к абразивному загрязнению масла.
- Применение: Дизельные двигатели мощностью свыше 100 кВт, морская техника, тяжелые компрессоры.
2. Латунные сплавы (ЛЦ40С, ЛС59-1)
Более бюджетная альтернатива, часто используемая в средне нагруженных агрегатах.
- Преимущества: Ниже цена, хорошая обрабатываемость, достаточная прочность для большинства промышленных задач.
- Недостатки: Меньшая износостойкость по сравнению с бронзой, риск коррозии при использовании определенных присадок в масле.
- Применение: Бензиновые двигатели, малая строительная техника, вспомодательные агрегаты.
3. Полимерные и композитные материалы (PTFE, Polyamide + Graphite)
Современное решение, набирающее популярность в 2024–2026 годах благодаря развитию химии полимеров.
- Преимущества: Возможность работы “всухую” (без смазки), низкий коэффициент трения, стойкость к химикатам, легкий вес.
- Недостатки: Ограничение по температуре (обычно до 120–150°C), меньшая несущая способность по сравнению с металлом.
- Применение: Узлы, где затруднено обслуживание и смазка, пищевое оборудование, чистые помещения.
Инженерное примечание: При заказе втулки корпуса маховика всегда уточняйте, был ли материал подвергнут центробежному литью. Литые заготовки имеют однородную структуру без раковин, в то время как песчаное литье (более дешевое) часто содержит микропустоты, которые становятся очагами разрушения под циклической нагрузкой.
Кто производит качественные втулки: пример технологического лидера
Выбор надежного партнера — ключевой этап в обеспечении качества поставляемых деталей. Ярким примером предприятия, сочетающего глубокую экспертизу в обработке цветных металлов с современными стандартами производства, является ООО «Ляочэн Кексин Медь». Базируясь в городе Ляочэн (провинция Шаньдун, Китай), эта компания зарекомендовала себя как комплексный производственный холдинг, специализирующийся на высокоточных деталях для автомобильной и промышленной отраслей.
Почему опыт таких производителей, как «Ляочэн Кексин Медь», важен при выборе втулок?
- Специализация на цветных металлах: Компания фокусируется на медных и алюминиевых сплавах — именно тех материалах, которые являются основой для качественных бронзовых и латунных втулок. Это гарантирует глубокое понимание металлургии сплавов, их поведения при литье и механической обработке.
- Сертифицированное качество: Внедрение систем менеджмента качества ISO 9001:2000 и ISO/TS 16949:2009 означает, что каждый этап — от входного контроля сырья до финальной проверки геометрии — проходит строгую верификацию. Для втулок маховика, где важна точность до микрон, это критический фактор.
- Современный парк оборудования: Наличие станков с ЧПУ и специализированных линий позволяет достигать высокой точности обработки поверхностей (Ra 0.8–1.25 мкм), что напрямую влияет на ресурс пары трения.
- Глобальный опыт поставок: Опыт экспорта в страны СНГ, Европы и Азии свидетельствует о способности компании адаптировать продукцию под различные международные стандарты (ГОСТ, DIN, ISO) и обеспечивать стабильную логистику.
Сотрудничество с производителями подобного уровня позволяет заказчикам получать не просто “металлическую заготовку”, а инженерно проработанный компонент, соответствующий жестким требованиям современных двигателей и трансмиссий.
Диапазон цен и факторы формирования стоимости в 2026 году
Вопрос “сколько стоит втулка” не имеет однозначного ответа без технического задания. Цена варьируется от 500 рублей за простую штампованную деталь до 15 000 рублей и выше за прецизионную бронзовую втулку сложной геометрии для турбинных двигателей. Рассмотрим структуру ценообразования.
| Фактор влияния | Влияние на цену | Комментарий эксперта |
|---|---|---|
| Материал заготовки | Высокое | Цена на медь и олово волатильна. Бронза дороже латуни на 30-50%. Композиты зависят от курса импортных компонентов. |
| Метод производства | Среднее | Токарная обработка с ЧПУ дороже штампования, но обеспечивает точность H7-H8. Литье требует дорогостоящих форм, выгодно только при партиях от 100 шт. |
| Объем партии | Критическое | При заказе от 10 штук цена максимальна. Партия от 50 штук снижает стоимость на 20-30%. Оптовые поставки от 500 шт. дают скидку до 40%. |
| Постобработка | Среднее | Хонингование внутренней поверхности, нанесение антифрикционных покрытий (MoS2, PTFE) увеличивают стоимость, но удваивают ресурс. |
| Сертификация | Низкое/Среднее | Наличие паспорта качества, протоколов испытаний на твердость и химсостав добавляет к стоимости административные расходы, но гарантирует надежность. |
Рынок 2026 года характеризуется стабилизацией логистических цепочек, однако стоимость энергоресурсов и квалифицированного труда продолжает расти. Поэтому покупка втулки корпуса маховика у производителя, имеющего собственное литейное и механообрабатывающее производство (как, например, упомянутое выше ООО «Ляочэн Кексин Медь»), выгоднее, чем у торговых домов, которые перепродают продукцию перекупщиков.
Что влияет на итоговую смету закупки?
Помимо прямой цены изделия, учитывайте скрытые издержки:
- Входной контроль: Дешевая втулка может потребовать дополнительной расточки или притирки на месте установки, что увеличивает трудозатраты слесарей.
- Логистика: Вес бронзовых деталей значителен. Доставка одной втулки почтой нерентабельна. Консолидация заказов экономит до 60% на доставке.
- Риск простоя: Если втулка выйдет из строя через месяц, стоимость часа простоя промышленного генератора или экскаватора может составлять десятки тысяч рублей. Экономия 500 рублей на детали здесь неуместна.
Как выбрать поставщика: критерии надежности
Выбор партнера для поставки промышленных компонентов — это риск-менеджмент. В сегменте B2B важно оценивать не только цену, но и технологическую дисциплину завода. Вот чек-лист для проверки потенциального производителя втулки корпуса маховика:
- Наличие собственного парка станков: Задайте вопрос: “Вы сами льете и точите, или заказываете на стороне?”. Производители с полным циклом контролируют качество на каждом этапе.
- Лаборатория контроля качества: Попросите показать пример паспорта качества. В нем должны быть указаны результаты спектрального анализа материала (подтверждение марки бронзы/латуни) и замеры твердости по Бринеллю или Роквеллу.
- Соответствие стандартам: Продукция должна соответствовать ГОСТ 15850 (сплошные литые втулки) или международным аналогам ISO/DIN, если оборудование импортное.
- Гибкость производства: Способен ли завод изготовить деталь по вашему чертежу или образцу? Это важно для нестандартного или устаревшего оборудования, где оригинальные запчасти уже не выпускаются.
- Репутация и отзывы: Проверьте наличие долгосрочных контрактов с известными предприятиями. Опыт работы с госзаказом или крупным машиностроением — знак качества.
Избегайте поставщиков, которые не могут предоставить данные о химическом составе сплава. Использование лома неизвестного происхождения — бич рынка автозапчастей и промдеталей. Такая втулка может содержать свинец или цинк в пропорциях, резко снижающих её усталостную прочность.
Технические характеристики и допуски: на что смотреть в чертеже
Для инженера-конструктора или начальника ОТК ключевыми являются геометрические параметры. Неправильный подбор допусков приводит либо к люфту (биению), либо к заклиниванию при нагреве.
Ключевые параметры посадки
Стандартная посадка для втулки корпуса маховика — это переходная посадка или посадка с небольшим натягом во внешнем диаметре и скользящая посадка во внутреннем.
- Внешний диаметр (D): Обычно выполняется с допуском k6 или m6 для обеспечения плотной посадки в корпус маховика. Иногда требуется запрессовка с усилием.
- Внутренний диаметр (d): Допуск H7 или H8. Это обеспечивает необходимый масляный зазор для вращения вала или хвостовика коленвала.
- Шероховатость поверхности: Для рабочей поверхности (внутренней) параметр Ra должен быть не хуже 0.8–1.25 мкм. Более грубая поверхность будет быстро изнашивать сопрягаемую деталь; более гладкая (полированная) может не удерживать масляную пленку.
- Соосность: Отклонение соосности наружного и внутреннего цилиндров не должно превышать 0.02–0.03 мм на всей длине втулки.
Типичные ошибки при проектировании и замене
На основе анализа сервисных случаев 2020–2025 годов можно выделить следующие проблемы:
- Игнорирование маслосборных канавок: Если оригинальная втулка имела спиральные или прямые канавки для подвода смазки, их отсутствие в замене приведет к быстрому перегреву и задиру.
- Неверный выбор длины: Слишком короткая втулка не обеспечит нужной площади опоры, что приведет к перекосу. Слишком длинная — усложнит монтаж и может упираться в другие элементы конструкции.
- Отсутствие фиксации от проворота: Втулка должна быть зафиксирована в корпусе (штифтом, стопорным винтом или формой). Проворот втулки в корпусе маховика обычно заканчивается разрушением посадочного места корпуса, что является необратимым дефектом.
Сравнение: Оригинал vs Аналог vs Кастомное изготовление
При выходе из строя узла часто возникает дилемма: искать оригинальную запчасть (часто дорого и долго), брать аналог или заказывать изготовление. Сравним варианты для втулки корпуса маховика.
| Критерий | Оригинальная запчасть (OEM) | Рыночный аналог (Aftermarket) | Изготовление на заказ (Производитель) |
|---|---|---|---|
| Цена | Высокая (x3-x5 от себестоимости) | Средняя/Низкая | Средняя (зависит от партии) |
| Срок поставки | Долгий (особенно для импортной техники) | Быстрый (со склада) | Средний (5-15 дней на производство) |
| Качество материала | Гарантировано брендом | Лотерея (зависит от совести продавца) | Гарантировано паспортом и входным контролем |
| Точность размеров | Высокая | Часто требует подгонки | Высокая (по чертежу заказчика) |
| Гибкость | Нет (только штатная деталь) | Нет (только то, что есть в каталоге) | Высокая (можно улучшить конструкцию, изменить материал) |
Рекомендация: Для серийной техники и гарантийных случаев лучше использовать OEM. Для парка машин старше 5-7 лет, где гарантия уже истекла, оптимальным решением является заказ партии втулок у специализированного производителя. Это позволяет получить качество уровня OEM, но по цене аналога, а также модернизировать материал (например, заменить латунь на усиленную бронзу).
Процесс установки и обслуживания: практическое руководство
Даже самая дорогая втулка корпуса маховика не прослужит долго, если её неправильно установить. Ниже приведена технология монтажа, рекомендованная для большинства типов соединений.
Шаг 1: Подготовка посадочного места
Поверхность отверстия в корпусе маховика должна быть очищена от старой краски, ржавчины и задиров. Используйте металлическую щетку и растворитель. Измерьте внутренний диаметр отверстия микрометром в трех сечениях. Если отверстие разбито (эллипсность > 0.05 мм), потребуется его восстановление (расточка под больший размер втулки или гильзовка).
Шаг 2: Подготовка втулки
Очистите втулку от консервационной смазки. Проверьте размеры штангенциркулем или нутромером. Если предусмотрена запрессовка с натягом, охладите втулку (сухой лед или жидкий азот) или нагрейте корпус маховика (до 100-150°C в масляной ванне или индукционным нагревателем). Термическая сборка исключает ударные нагрузки, которые могут деформировать тонкостенную втулку.
Шаг 3: Монтаж
Используйте оправку подходящего диаметра для запрессовки. Удары молотком непосредственно по втулке запрещены — это приведет к её сплющиванию. Смажьте наружную поверхность втулки тонким слоем моторного масла или мыльного раствора для облегчения входа.
Шаг 4: Фиксация и финишная обработка
Если конструкция предусматривает стопорный винт или штифт, установите их после полной посадки втулки. После монтажа обязательно проверьте внутренний диаметр. При необходимости выполните хонингование или развертывание до требуемого размера. Не забывайте про маслосборные канавки — если они не были изготовлены заранее, их нужно прорезать вручную или на станке.
Шаг 5: Смазка
Перед сборкой маховика обильно смажьте внутреннюю поверхность втулки рекомендуемым типом смазки (литиевая, графитовая или моторное масло, в зависимости от узла).
Отраслевые сценарии применения и специфика нагрузок
Условия работы втулки корпуса маховика радикально отличаются в зависимости от отрасли. Универсального решения “на все случаи” не существует.
Сценарий 1: Дизель-генераторные установки (ДГУ)
Условия: Постоянные вибрации, работа на номинальной мощности 24/7, высокие температуры.
Требования: Здесь критична усталостная прочность. Втулки работают в условиях постоянного масляного тумана. Рекомендуется использование бронзы БрАЖ с последующим хонингованием. Частая проблема — коксование масла при перегревах, поэтому важна термостойкость материала.
Экономика: Стоимость простоя ДГУ на объекте связи или в больнице исчисляется миллионами. Экономия на втулке недопустима.
Сценарий 2: Строительная и дорожная техника (экскаваторы, погрузчики)
Условия: Ударные нагрузки, запыленность, возможные попадания влаги и грязи, работа в широком диапазоне температур (-40…+40°C).
Требования: Важна грязестойкость и возможность работы при недостаточной смазке. Часто применяются втулки с графитовыми включениями или композитные материалы. Конструкция должна позволять легкую замену в полевых условиях.
Сценарий 3: Судовые двигатели и речной транспорт
Условия: Агрессивная среда (соленая вода), высокие крутящие моменты, длительные межсервисные интервалы.
Требования: Коррозионная стойкость. Используются специальные оловянистые бронзы или нержавеющие стали с полимерным покрытием. Обязательна сертификация морским регистром.
FAQ: Часто задаваемые вопросы о втулках маховика
Можно ли восстановить изношенную втулку корпуса маховика?
Теоретически — да, путем расточки под больший размер и установки ремонтной втулки. Однако на практике это экономически нецелесообразно для большинства моделей. Стоимость токарных работ и новой заготовки часто сопоставима с покупкой новой стандартной детали. Исключение — уникальные крупногабаритные втулки для судовых или стационарных двигателей, где изготовление новой занимает месяцы.
Какой срок службы у качественной втулки?
При правильном монтаже и регулярной смазке срок службы бронзовой втулки составляет 10 000 – 15 000 моточасов. Для композитных материалов срок может быть меньше (5 000 – 8 000 часов) в условиях высоких температур, но они выигрывают там, где нет смазки. Латунные втулки служат в среднем 3 000 – 5 000 часов.
Почему втулка проворачивается в корпусе?
Основные причины: износ посадочного места корпуса (потеря натяга), отсутствие фиксирующего элемента (штифта/винта), слишком гладкая наружная поверхность втулки без насечек. Решение: замена корпуса, использование фиксаторов резьбы (анаэробных герметиков) или изготовление втулки с наружными пазами для лучшего сцепления.
Как заказать втулку, если нет чертежа?
Большинство производителей принимают заказы по образцу. Вам нужно отправить изношенную деталь (или её фрагмент) курьером. Инженеры завода снимут реверсивные размеры, определят материал спектрометром и предложат чертеж на согласование. Также можно предоставить фото и маркировку двигателя — многие заводы имеют базу данных типовых решений.
Логистика и экспорт: особенности поставки в 2026 году
При закупке промышленных партий важно учитывать логистические нюансы. Втулки — товар тяжелый и компактный. Оптимальная упаковка — деревянные ящики или прочные картонные коробки с индивидуальной упаковкой каждой детали в антикоррозийную бумагу и полиэтилен. Это предотвращает окисление поверхности при транспортировке и хранении.
Для международных поставок (экспорт из РФ в страны СНГ, Азию, Африку) производитель должен предоставлять полный пакет документов: сертификат происхождения (СТ-1), декларацию соответствия ТР ТС, а также технические паспорта на английском языке. Таможенная очистка металлоизделий обычно проходит беспроблемно, если правильно указан код ТН ВЭД (обычно группа 84 или 74, в зависимости от степени обработки).
Заключение и рекомендации по закупке
Выбор втулки корпуса маховика — это не просто покупка металлического цилиндра. Это инвестиция в надежность вашего оборудования. В 2026 году рынок предлагает широкий выбор решений, но качество остается неравномерным. Мы рекомендуем придерживаться следующей стратегии:
- Не экономьте на материале. Бронза всегда предпочтительнее латуни для ответственных узлов.
- Работайте с производителями, которые могут подтвердить химический состав сплава протоколами испытаний.
- Заказывайте партии с запасом на будущие ремонты, чтобы оптимизировать логистику и цену.
- Требуйте соблюдения геометрических допусков. Дешевая деталь, которую нужно “пилить напильником” на месте, обойдется дороже из-за затрат времени квалифицированных слесарей.
Наша компания обладает полным циклом производства: от литья заготовок до финишной шлифовки и хонингования. Мы готовы изготовить втулку корпуса маховика по вашим чертежам или образцам в кратчайшие сроки, предоставив всю необходимую техническую документацию и гарантии качества.
Готовы обсудить ваш проект?
Свяжитесь с нашим инженерным отделом для расчета стоимости и сроков изготовления. Получите бесплатную консультацию по подбору материала для ваших конкретных условий эксплуатации.
Запросить расчет стоимости и чертежи
Дополнительная информация: Каталог промышленных втулок | Технические условия на изготовление | Контакты отдела продаж