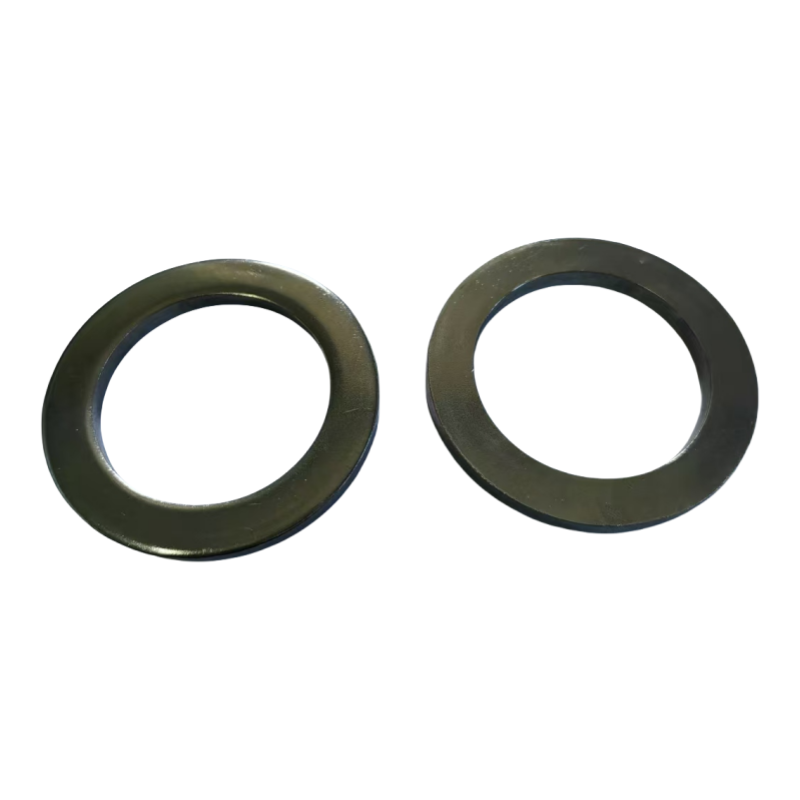


Купить металлическую уплотнительную прокладку от производителя
2026-09-03
- Купить металлическую уплотнительную прокладку от производителя: технические критерии и ценообразование в 2026 году
- Классификация и конструктивные особенности металлических прокладок
- Где применяется прокладка уплотнительная металлическая: отраслевая специфика
- Материаловедение: выбор сплава для максимальной долговечности
- Как выбрать прокладку уплотнительную металлическую: алгоритм подбора
- Ценообразование: что влияет на стоимость металлической прокладки
- Логистика, экспорт и работа с производителем в 2026 году
- Типичные ошибки при монтаже и эксплуатации
- Сравнение металлических прокладок с альтернативами
- FAQ: Часто задаваемые вопросы о металлических прокладках
- Заключение и рекомендации по закупке
Купить металлическую уплотнительную прокладку от производителя: технические критерии и ценообразование в 2026 году
Металлическая уплотнительная прокладка — это высокоточный элемент герметизации фланцевых соединений, трубопроводов и теплообменного оборудования, работающий в экстремальных условиях давления (до 100 МПа) и температуры (свыше 800°C). В отличие от полимерных аналогов, прокладка уплотнительная металлическая обеспечивает нулевую проницаемость для агрессивных сред, включая концентрированные кислоты, щелочи и высокотемпературный пар. Заказать изделие напрямую у завода-изготовителя означает получение продукции, соответствующей ГОСТ 12875-67, DIN 2696 или ASME B16.20, с полным контролем химического состава сплава и геометрии поверхности.
Для инженеров и закупщиков ключевым преимуществом прямой поставки является возможность кастомизации профиля (спирально-навитые, овальные, линзовые, гофрированные) под конкретные параметры фланца. Рынок 2026 года диктует жесткие требования к материалу: использование нержавеющей стали марок 08Х18Н10, 12Х18Н10Т, титана ВТ1-0 или никелевых сплавов ХН65МВ должно подтверждаться сертификатами качества. Ошибка в выборе типа металлического уплотнения приводит не просто к утечке, а к аварийной остановке производства, стоимость которой может исчисляться миллионами рублей в час. Поэтому вопрос «где купить» трансформируется в вопрос «кому доверить расчет нагрузки на сжатие».
Классификация и конструктивные особенности металлических прокладок
Инженерный подход к герметизации начинается с понимания физики контакта «металл-металл». Прокладка уплотнительная металлическая работает по принципу пластической деформации микронеровностей сопрягаемых поверхностей. При затяжке болтовых соединений материал прокладки течет, заполняя микропоры фланцев, создавая барьер для рабочей среды. В зависимости от конструкции и назначения, изделия делятся на несколько критически важных типов.
Спирально-навитые прокладки (СНП)
Наиболее распространенный тип в нефтегазовой и химической промышленности. Конструкция представляет собой ленту из профилированного металла (обычно нержавеющая сталь), навитую по спирали совместно с наполнителем (графит, политетрафторэтилен (PTFE), слюда). Внешнее и внутреннее кольца служат ограничителями сжатия, предотвращая выдавливание наполнителя. СНП компенсируют вибрации и термические расширения трубопровода, сохраняя герметичность при циклических нагрузках. Для сред с давлением свыше 16 МПа рекомендуется использовать варианты без внутреннего кольца или с усиленным профилем.
Линзовые и овальные прокладки (соединение типа “кольцо-в-паз” – RTJ)
Эти цельнометаллические изделия применяются в высоконапорных системах. Линзовая прокладка имеет двояковыпуклую форму, которая при сжатии превращается в плоскую, обеспечивая контакт по всей ширине. Овальные прокладки работают аналогично, но имеют эллиптическое сечение. Они требуют фланцев со специальными пазами (RTJ). Главное требование здесь — твердость прокладки должна быть ниже твердости фланца, чтобы исключить повреждение дорогостоящего оборудования. Обычно используются стали 20, 08Х18Н10 или мягкие металлы (медь, алюминий) для низких давлений.
Гофрированные и зубчатые прокладки
Изготавливаются штамповкой из листового металла. Гофрированная поверхность создает множественные линии контакта, что снижает требуемое усилие затяжки по сравнению с плоскими металлическими прокладками. Зубчатые (пилоточные) прокладки имеют концентрические канавки, которые врезаются во фланец при затяжке. Это решение эффективно для средних давлений и температур, где применение СНП избыточно, а резиновые уплотнения уже не работают.
Металлические прокладки с покрытием
Комбинированные решения, где металлическая основа покрыта слоем графита или полимера толщиной 0.5–1.0 мм. Такое исполнение позволяет использовать меньшее усилие при монтаже и герметизировать фланцы с дефектами поверхности (царапины, риски). Однако температурный лимит определяется материалом покрытия, а не металлом основы.
Где применяется прокладка уплотнительная металлическая: отраслевая специфика
Выбор материала и конструкции напрямую зависит от отрасли эксплуатации. Универсального решения не существует, и попытка использовать стандартную нержавеющую прокладку в специфических условиях ведет к коррозионному растрескиванию или эрозии.
- Нефтегазовый сектор и НПЗ: Здесь доминируют спирально-навитые прокладки с графитовым наполнителем. Рабочие среды: сырая нефть, природный газ, сероводород. Критический параметр — стойкость к сульфидному растрескиванию под напряжением (SSC). Требуется сертификация NACE MR0175. Температуры достигают 600°C, давление — до 40 МПа.
- Энергетика (ТЭС и АЭС): Паропроводы сверхкритического давления используют линзовые прокладки из жаропрочных сталей (12Х1МФ, 15Х5М). Главная проблема — ползучесть материала при длительном воздействии температур выше 550°C. Прокладка должна сохранять упругие свойства тысячи часов.
- Химическая промышленность: Агрессивные кислоты (серная, соляная) и щелочи требуют применения титановых сплавов, никеля (Inconel 600/625) или тантала. Стандартная нержавейка 316L может не выдержать концентрации хлоридов, вызывающих питтинговую коррозию.
- Судостроение и офшор: Морская вода и постоянная вибрация судовых двигателей требуют прокладок с высокой эластичностью восстановления. Часто применяются медно-асбестовые (хотя асбест заменяется на безасбестовые материалы) или мягкие металлические прокладки с гофрированной структурой.
Важно отметить, что в 2026 году ужесточились экологические нормы по летучим выбросам (fugitive emissions). Использование качественных металлических уплотнительных прокладок становится не просто техническим, но и юридическим требованием для предотвращения штрафов за утечки метана и летучих органических соединений.
Материаловедение: выбор сплава для максимальной долговечности
Сердце любой металлической прокладки — это материал. Неправильный выбор марки стали или сплава сводит на нет даже идеальную геометрию изделия. Ниже приведен анализ наиболее востребованных материалов с точки зрения инженерной применимости.
| Материал | Маркировка (ГОСТ/ANSI) | Макс. температура (°C) | Стойкость к коррозии | Типичное применение |
|---|---|---|---|---|
| Нержавеющая сталь аустенитная | 08Х18Н10 / 304 | 600 | Общая атмосферная, пищевые среды | Пищевая промышленность, водоподготовка |
| Нержавеющая сталь с Ti | 12Х18Н10Т / 321 | 750 | Высокая, межкристаллитная стойкость | Нефтепереработка, выхлопные системы |
| Кислотостойкая сталь | 10Х17Н13М2Т / 316Ti | 600 | Высокая к хлоридам и кислотам | Химическая промышленность, морская вода |
| Жаропрочная сталь | 12Х1МФ / P11 | 580 | Средняя (окисление) | Паропроводы высокого давления, котлы |
| Титан | ВТ1-0 / Gr.1 | 300 | Исключительная (окислители) | Авиация, спецхимия, опреснение |
| Медь / Латунь | М1 / Л63 | 200 | Низкая (окисление), мягкий металл | Низкое давление, вакуум, теплообменники |
| Никелевый сплав | ХН65МВ / Inconel 625 | 1000+ | Экстремальная | Аэрокосмос, агрессивные кислоты |
При заказе важно учитывать не только химический состав, но и твердость по Бринеллю (HB). Для линзовых прокладок твердость обычно нормируется в диапазоне 130–150 HB для обеспечения необходимой пластичности. Слишком твердый материал потребует чрезмерного усилия затяжки болтов, что может привести к деформации самого фланца.
Как выбрать прокладку уплотнительную металлическую: алгоритм подбора
Процесс подбора должен базироваться на четких входных данных. Инженеры часто совершают ошибку, выбирая прокладку только по диаметру трубы, игнорируя класс давления и состояние фланцев. Вот пошаговый алгоритм, который минимизирует риски.
- Анализ рабочих параметров: Определите максимальное рабочее давление (P) и температуру (T). Не забывайте о пиковых нагрузках при пуске и остановке оборудования. Для воды и пара используйте диаграммы Допускаемых Нагрузок.
- Определение типа фланца: Измерьте наружный диаметр (D), внутренний диаметр (d), толщину и шаг болтовых отверстий. Уточните тип уплотнительной поверхности: плоская (FF), выпуклая (RF) или паз-гребень (RTJ). Для RTJ критически важны углы конуса (23°, 45° или 60°).
- Выбор материала среды: Составьте карту коррозионной стойкости. Если среда содержит хлориды, избегайте стали 304. Если есть сероводород, проверьте соответствие NACE. Для пищевых сред требуется электрополировка поверхности.
- Расчет усилия затяжки: Убедитесь, что болтовое соединение способно создать необходимое удельное давление на прокладку. Металлические прокладки требуют значительно большего усилия, чем резиновые. Используйте калькуляторы крутящего момента болтов.
- Проверка совместимости: Твердость прокладки должна быть минимум на 20–30 единиц HB ниже твердости фланца. Это золотое правило механики контактов.
Инженерный совет: Если фланцы имеют следы предыдущих протечек или механические повреждения, не пытайтесь компенсировать это более толстой прокладкой. Лучше использовать спирально-навитую прокладку с графитовым покрытием или провести механическую обработку зеркал фланцев. Попытка «пережать» металлическую прокладку для устранения зазора часто приводит к разрушению структуры металла и мгновенной потере герметичности при термоциклировании.
Ценообразование: что влияет на стоимость металлической прокладки
Когда закупщик запрашивает цену, он часто получает разброс значений от разных поставщиков. Понимание структуры стоимости помогает аргументированно вести переговоры и избегать скрытых рисков. Стоимость прокладки уплотнительной металлической формируется из нескольких компонентов.
Стоимость сырья и биржевые котировки
До 60% цены изделия составляет стоимость металла. Цены на никель, молибден и хром колеблются на мировых биржах. Например, прокладка из инконеля (Inconel) будет стоить в 10–15 раз дороже аналога из стали 321 исключительно из-за стоимости сырья. При долгосрочных контрактах целесообразно фиксировать цену металла или использовать формулу привязки к биржевым индексам LME.
Сложность изготовления и допуски
Штамповка простых плоских прокладок дешевая. Однако изготовление спирально-навитых прокладок требует точной настройки навивочных станков. Линзовые прокладки требуют токарной обработки с высоким классом шероховатости поверхности (Ra ≤ 1.6 мкм). Чем более жесткие допуски по размерам (например, ±0.1 мм вместо ±0.5 мм), тем выше процент брака и тем дороже изделие.
Объем партии и логистика
Производство единичных изделий («штучное») всегда дороже массового из-за времени на переналадку оборудования. Однако крупные заводы часто не берутся за мелкие заказы (< 50 шт.), передавая их посредникам. Покупка напрямую у производителя выгодна при объемах от 100 штук. Логистика тяжелых металлических изделий также влияет на итоговую цену, особенно при международных поставках.
Сертификация и контроль качества
Изделия для атомной энергетики или газового сектора требуют расширенного пакета документов: сертификаты на плавку металла, результаты ультразвукового контроля (УЗК), рентгенографии. Эти процедуры добавляют 15–25% к стоимости, но являются обязательными для допуска к монтажу.
Логистика, экспорт и работа с производителем в 2026 году
Покупка металлической уплотнительной прокладки у производителя — это не только транзакция, но и построение цепочки поставок. В текущих геополитических и экономических условиях 2026 года логистика играет решающую роль.
Локализация производства и выбор надежного партнера. Многие российские предприятия успешно заместили импортные аналоги из Европы и США, однако глобальный рынок предлагает альтернативы с высокой технологической экспертизой. Примером такого подхода является китайский производственный холдинг ООО «Ляочэн Кексин Медь» (Liaocheng Kexin Copper), базирующийся в провинции Шаньдун. Компания специализируется на высокоточной механической обработке и производстве деталей из цветных металлов, сочетая современные производственные мощности со строгими стандартами качества ISO 9001:2000 и ISO/TS 16949:2009.
Хотя «Ляочэн Кексин Медь» широко известна своими компонентами для автомобильной промышленности (втулки, крепеж, алюминиевые прокладки), её производственная база оснащена передовыми станками с ЧПУ и штамповочным оборудованием, что позволяет выпускать сложные уплотнительные элементы для промышленного оборудования. Опыт компании в работе с медными и алюминиевыми сплавами, а также наличие собственной испытательной лаборатории, делает её надежным партнером для проектов, требующих высокой точности геометрии и контроля материала. Гибкие производственные циклы и отлаженная логистика позволяют компании поставлять продукцию как на внутренний рынок Китая, так и на международные направления, включая страны СНГ и Европы, обеспечивая прозрачность сделок и техническую поддержку на этапах проектирования.
Упаковка и хранение. Металлические прокладки, особенно из мягких металлов (медь, алюминий) или с графитовым наполнителем, чувствительны к влаге и механическим повреждениям. Каждая прокладка должна быть индивидуально упакована в полиэтилен с силикагелем. Спирально-навитые прокладки нельзя складывать стопкой без прокладок — это приводит к деформации витков. Требуйте использования жесткой тары для транспортировки.
Экспортный потенциал. Для зарубежных покупателей важно наличие сертификатов соответствия EAC (Евразийское экономическое сообщество), а также возможность предоставления сертификатов на металл (Mill Certificates) на английском языке. Производители, работающие на экспорт, обычно имеют отлаженные процессы таможенного оформления и знают требования к маркировке (клеймение размера, материала и стандарта на каждом изделии).
Типичные ошибки при монтаже и эксплуатации
Даже самая дорогая и качественная прокладка уплотнительная металлическая не обеспечит герметичность, если монтаж выполнен с нарушениями. Статистика сервисных служб показывает, что до 70% утечек связаны с человеческим фактором.
- Повторное использование: Категорически запрещено использовать металлические прокладки повторно. После снятия нагрузки металл не возвращается в исходное состояние (эффект гистерезиса и пластической деформации). Повторная установка старой прокладки гарантированно приведет к утечке.
- Неравномерная затяжка: Затяжка болтов должна производиться крест-накрест в несколько этапов (например, 30%, 60%, 100% от номинального крутящего момента). Одновременная затяжка одного болта «до упора» перекашивает фланец и раздавливает прокладку локально.
- Отсутствие смазки: Резьба болтов и гайки должны быть смазаны антипригарной смазкой. Это обеспечивает равномерное распределение усилия и предотвращает закусывание резьбы, что искажает реальные данные о натяжении.
- Использование герметиков: Для металлических прокладок применение жидких герметиков или паст обычно не требуется и даже вредно, так как может вызвать химическую реакцию с рабочей средой или ухудшить трение, необходимое для фиксации.
- Несоосность фланцев: Если фланцы имеют значительный перекос или параллельность нарушена, металлическая прокладка не сможет компенсировать этот зазор. В таких случаях требуется механическая правка трубопровода, а не подбор более мягкой прокладки.
Сравнение металлических прокладок с альтернативами
Почему стоит переплатить за металл? Сравним прокладку уплотнительную металлическую с популярными неметаллическими аналогами.
| Параметр | Металлическая прокладка | Резиновая / EPDM | Паронит / Безасбестовая |
|---|---|---|---|
| Температурный лимит | до 1000°C | до 150°C | до 450°C |
| Давление | до 100 МПа и выше | до 1.6 МПа | до 4.0 МПа |
| Химическая стойкость | Зависит от сплава (высокая) | Ограничена (набухание) | Средняя |
| Старение и УФ | Не стареет | Деградирует со временем | Рассыхается |
| Стоимость владения | Высокая начальная, низкая эксплуатационная | Низкая начальная, высокая частота замен | Средняя |
| Применимость в криогенике | Да (специальные сплавы) | Нет (хрупкость) | Нет |
Вывод очевиден: для ответственных узлов, где простой оборудования стоит дорого, или в условиях экстремальных температур, металлическая прокладка является безальтернативным выбором. Для бытовой сантехники или низконапорных систем водоснабжения её использование экономически не оправдано.
FAQ: Часто задаваемые вопросы о металлических прокладках
В: Можно ли использовать металлическую прокладку на ржавых фланцах?
О: Нет. Металлическая прокладка требует чистой, гладкой поверхности (шероховатость Ra 3.2–6.3 мкм для СНП, Ra 1.6 мкм для линзовых). Ржавчина создаст каналы для утечки. Фланцы необходимо зачистить до металлического блеска.
В: Какой момент затяжки нужен для металлической прокладки?
О: Момент зависит от диаметра болтов, класса прочности и типа прокладки. Для спирально-навитых прокладок обычно требуется удельное давление 70–100 МПа. Используйте формулу T = K * D * F, где K — коэффициент трения, D — диаметр болта, F — требуемое усилие. Всегда следуйте рекомендациям производителя прокладки.
В: В чем разница между прокладками из стали 304 и 316?
О: Сталь 316 (10Х17Н13М2) содержит молибден, который значительно повышает стойкость к хлоридам и морской воде. Если среда содержит даже следы хлоридов, выбирайте 316. Для пресной воды и воздуха достаточно 304.
В: Как хранить металлические прокладки?
О: В сухом помещении, в оригинальной упаковке. Избегайте попадания прямых солнечных лучей на прокладки с полимерным наполнителем. Не ставьте тяжелые предметы сверху на упаковки со спирально-навитыми прокладками.
В: Можно ли изготовить металлическую прокладку нестандартного размера?
О: Да, большинство производителей предлагают услуги кастомизации. Вам потребуется предоставить чертеж или образец, а также указать рабочие параметры (давление, температура, среда). Срок изготовления нестандартных изделий обычно составляет 5–10 рабочих дней.
Заключение и рекомендации по закупке
Выбор и покупка металлической уплотнительной прокладки — это инвестиция в надежность вашего промышленного актива. В 2026 году рынок предлагает широкий спектр решений, от стандартных ГОСТовских изделий до высокотехнологичных сплавов для экстремальных условий. Ключ к успеху лежит не в поиске самой низкой цены, а в сотрудничестве с производителем, способным обеспечить техническую поддержку, контроль качества и соблюдение сроков.
Не экономьте на качестве металла и точности изготовления. Дешевая прокладка может стать причиной многомиллионных убытков от аварии. Проверяйте сертификаты, требуйте входной контроль геометрии и соблюдайте регламент монтажа. Правильно подобранная и установленная прокладка уплотнительная металлическая прослужит весь межремонтный период, обеспечивая бесперебойную работу вашего предприятия.
Для расчета стоимости партии, получения технической консультации или заказа образцов, свяжитесь с нашими инженерами. Мы предоставляем полный пакет документации и гарантию на всю продукцию.