

Прокладки металлические плоские: купить у производителя, цена от завода
2026-09-02
- Прокладки металлические плоские: технические характеристики, применение и закупка у производителя
- Классификация и типы металлических плоских прокладок
- Материаловедение: выбор сплава для конкретных условий
- Производственный процесс и контроль качества
- Как выбрать поставщика: критерии надежности завода
- Логистика и ценообразование
- Типичные ошибки при монтаже и эксплуатации
- Сравнение с альтернативными решениями
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации по закупке
Прокладки металлические плоские: технические характеристики, применение и закупка у производителя
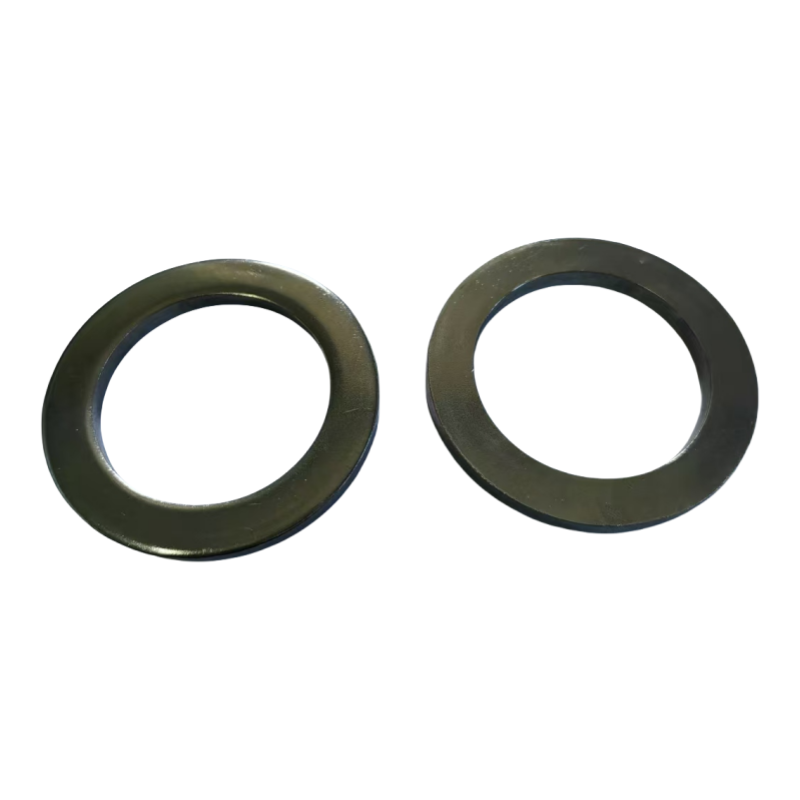
Прокладки металлические плоские представляют собой высокоточные уплотнительные элементы, изготавливаемые из листового металла методом штамповки или лазерной резки. В отличие от неметаллических аналогов, они предназначены для работы в экстремальных условиях: при давлениях свыше 10 МПа, температурах до +650°C и в агрессивных химических средах. Ключевая функция данных изделий — обеспечение герметичности фланцевых соединений в трубопроводах, теплообменниках, компрессорах и реакторах, где использование паронита или резины невозможно из-за риска выдавливания материала или его термической деградации.
Закупка плоских металлических прокладок напрямую у завода-изготовителя позволяет промышленным предприятиям оптимизировать затраты на техническое обслуживание (ТОиР) и снизить риски аварийных остановок производства. Прямой контракт исключает наценки посредников, гарантирует соответствие продукции требованиям ГОСТ 24908-81, DIN 2690 или ASME B16.20, а также обеспечивает возможность изготовления нестандартных деталей по чертежам заказчика в сжатые сроки. Для инженеров и снабженцев критически важно понимать разницу между материалами (нержавеющая сталь, медь, алюминий, титан) и типами обработки поверхности, так как именно эти параметры определяют долговечность узла.
Классификация и типы металлических плоских прокладок
В промышленной практике термин «плоская металлическая прокладка» часто обобщает несколько конструктивных решений. Однако для корректного подбора уплотнения необходимо четко различать их типы, так как механика работы каждого из них существенно отличается. Неправильный выбор типа приводит к утечкам даже при соблюдении моментов затяжки болтов.
1. Сплошные плоские прокладки (Solid Metal Flat Gaskets)
Это наиболее простая конструкция, представляющая собой цельное металлическое кольцо или диск. Они применяются преимущественно на фланцах с гладкой зеркальной поверхностью (тип FM по ГОСТ 33259-2015). Эффективность уплотнения достигается за счет пластической деформации металла прокладки под воздействием усилия затяжки болтов. Микронеровности фланца «вминаются» в более мягкий материал прокладки, создавая барьер для рабочей среды.
- Материалы: Сталь 08кп, нержавеющая сталь AISI 304/316, медь М1, алюминий АД1.
- Ограничение: Требуют высоких усилий затяжки и идеально ровных фланцев. Не компенсируют перекосы фланцев.
2. Профилированные металлические прокладки (Kammprofile / Grooved Gaskets)
Хотя технически они имеют рельеф, в категории плоских уплотнений их часто рассматривают как эволюцию плоских прокладок. На металлическом носителе нарезаются концентрические канавки, которые затем могут покрываться мягким материалом (графит, PTFE). Такая структура создает множественные линии контакта, снижая требуемое усилие затяжки и повышая надежность.
3. Металлические прокладки с покрытием (Clad Gaskets)
Композитные изделия, где сердечник из мягкой стали или нержавейки покрыт слоем более коррозионностойкого или пластичного металла (свинец, серебро, никель). Это решение экономически целесообразно при работе с дорогостоящими сплавами, позволяя использовать дешевый базовый металл для прочности и дорогой — для химической стойкости.
Материаловедение: выбор сплава для конкретных условий
Выбор материала является определяющим фактором при заказе металлических плоских прокладок. Инженер должен учитывать не только химическую совместимость со средой, но и механические свойства металла при рабочих температурах. Ниже приведен анализ наиболее востребованных материалов в российском и международном машиностроении.
| Материал | Макс. температура (°C) | Твердость (HB) | Применение | Ограничения |
|---|---|---|---|---|
| Сталь 08кп / St3sp | до +450 | 90-110 | Водяные и паровые системы низкого давления, нефтепроводы. | Подвержена коррозии, не подходит для кислот. |
| AISI 304 (08Х18Н10) | до +600 | 130-150 | Пищевая промышленность, общая химия, умеренно агрессивные среды. | Чувствительна к хлоридам (риск питтинговой коррозии). |
| AISI 316L (10Х17Н13М2Т) | до +650 | 140-160 | Нефтегаз, морская вода, сильные кислоты, целлюлозно-бумажная промышленность. | Высокая стоимость по сравнению с AISI 304. |
| Медь М1 / Cu-OFE | до +300 | 40-50 | Теплообменники, вакуумные системы, криогеника. | Низкая прочность, легко повреждается при монтаже. |
| Алюминий АД1 / Al 99.5 | до +250 | 20-30 | Криогенные установки, системы сжатого воздуха. | Нельзя использовать в щелочных средах. |
| Титан ВТ1-0 | до +400 | 110-130 | Авиация, судостроение, агрессивные окислительные среды. | Высокая цена, сложность обработки. |
Инженерное примечание: При выборе нержавеющей стали для прокладок, работающих при температурах выше 450°C, следует учитывать риск межкристаллитной коррозии. В таких случаях предпочтительнее использовать стабилизированные стали (с добавлением титана или ниобия) или низкоуглеродистые марки (индекс «L» в AISI). Также важно помнить, что твердость прокладки должна быть ниже твердости фланца минимум на 20-30 единиц по Бринеллю, чтобы избежать повреждения ответных поверхностей.
Производственный процесс и контроль качества
Качество плоской металлической прокладки на 90% определяется точностью её изготовления и состоянием поверхности. Производственный цикл на современном заводе включает несколько критических этапов, каждый из которых контролируется согласно системе менеджмента качества ISO 9001.
Этап 1: Заготовка и резка
Для серийного производства простых форм используется штамповка. Этот метод обеспечивает высокую скорость и низкую себестоимость, но требует изготовления дорогостоящей матрицы. Для малых серий, прототипов или прокладок сложной геометрии применяется лазерная резка. Лазер обеспечивает точность до ±0.1 мм и чистый край без заусенцев, что критично для герметичности.
Этап 2: Термообработка (Отжиг)
После холодной штамповки или резки металл приобретает внутреннее напряжение и становится хрупким. Обязательным этапом является отжиг. Для меди и алюминия это снимает напряжения и восстанавливает пластичность. Для нержавеющих сталей отжиг предотвращает растрескивание при монтаже. Отсутствие термообработки — частая причина разрушения прокладок при первой же затяжке фланца.
Этап 3: Финишная обработка поверхности
Поверхность прокладки должна иметь определенную шероховатость. Слишком гладкая поверхность может привести к проскальзыванию при вибрации, слишком грубая — к микроутечкам. Стандартная практика — шлифовка до Ra 3.2–6.3 мкм. Для специальных применений поверхность может быть покрыта графитом или PTFE толщиной 0.5–1.0 мм для улучшения прилегания.
Контроль качества
Перед отгрузкой каждая партия проходит проверку:
- Геометрический контроль: Проверка внутреннего и наружного диаметров, толщины и плоскостности с помощью калибров и координатно-измерительных машин (КИМ).
- Спектральный анализ: Подтверждение химического состава материала (особенно важно для нержавеющих сталей и сплавов цветных металлов).
- Визуальный контроль: Отсутствие заусенцев, трещин, следов коррозии и загрязнений.
Как выбрать поставщика: критерии надежности завода
Рынок промышленных уплотнений перенасыщен предложениями, однако не все поставщики обладают собственным производством. Многие компании являются перекупщиками, что увеличивает срок поставки и цену, а также снижает ответственность за качество. При выборе партнера для закупки металлических плоских прокладок рекомендуется обращать внимание на следующие факторы:
- Наличие собственного парка оборудования. Задайте вопрос: «Есть ли у вас собственный лазерный станок и пресс?». Если ответ уклончивый, скорее всего, заказ будет размещен на стороннем подрядчике.
- Сертификация материалов. Завод обязан предоставлять сертификаты качества (Mill Certificate) на каждую партию металла, подтверждающие его марку и механические свойства. Это требование регламентов Ростехнадзора и международных стандартов.
- Возможность изготовления по чертежам. Способность быстро изготовить нестандартную прокладку говорит о гибкости производства. Спросите о сроках изготовления опытного образца.
- Опыт в вашей отрасли. Поставщик, работающий с нефтегазовым сектором, понимает требования API 6A, тогда как производитель для пищевой промышленности фокусируется на гигиеничности и отсутствии миграции частиц.
Логистика и ценообразование
Стоимость металлических плоских прокладок формируется из нескольких составляющих. Понимание этой структуры помогает при переговорах и планировании бюджета закупок.
Факторы, влияющие на цену
- Стоимость сырья: Цены на никель, молибден и медь волатильны. Для долгосрочных контрактов рекомендуется фиксировать формулу цены, привязанную к биржевым индексам LME.
- Сложность геометрии: Прокладка простой круглой формы стоит дешевле, чем деталь с множеством отверстий под болты сложной конфигурации.
- Объем партии: При штамповке основная статья расходов — это изготовление инструмента. При лазерной резке цена линейно зависит от длины реза и времени работы станка.
- Требования к документации: Расширенный пакет документов (сертификаты НАКС, протоколы испытаний) может увеличивать административную часть стоимости на 10-15%.
Диапазон цен (ориентировочный на 2026 год)
Цены указаны за единицу продукции при заказе средней партии (от 100 шт.) без учета НДС:
- Прокладка плоская стальная (DN50): 150 – 300 руб.
- Прокладка плоская из нержавейки AISI 304 (DN100): 400 – 700 руб.
- Прокладка медная (DN25): 250 – 450 руб.
- Нестандартная прокладка из титана (по чертежу): от 1500 руб.
Примечание: Точный расчет возможен только после предоставления технического задания или чертежа.
Типичные ошибки при монтаже и эксплуатации
Даже самая качественная прокладка не обеспечит герметичность, если монтаж выполнен с нарушениями. Статистика сервисных служб показывает, что до 60% утечек на фланцевых соединениях связаны с человеческим фактором.
1. Повторное использование прокладок
Металлические плоские прокладки работают за счет пластической деформации. После снятия нагрузки они не возвращаются в исходную форму. Попытка установить использованную прокладку обратно гарантированно приведет к утечке. Это правило должно быть строго закреплено в регламентах ТОиР.
2. Неравномерная затяжка болтов
Затяжка болтов «по кругу» вместо крест-накрест или использование динамометрического ключа без калибровки приводит к перекосу фланца. В результате прокладка сжимается неравномерно: в одной зоне возникает чрезмерное давление (риск выдавливания), в другой — недостаточное (утечка).
3. Использование смазок с неподходящим составом
Для резьбовых соединений следует использовать смазки, устойчивые к рабочим температурам. Обычные литиевые смазки могут выгорать при +200°C, превращаясь в абразив, что затрудняет демонтаж в будущем и меняет коэффициент трения, искажая момент затяжки.
4. Игнорирование состояния уплотнительных поверхностей фланцев
Установка новой прокладки на царапанный или корродированный фланец бесполезна. Перед монтажом поверхность фланца должна быть очищена до металлического блеска. Глубокие царапины требуют механической обработки (проточки) фланца.
Сравнение с альтернативными решениями
Почему в некоторых случаях выбирают именно плоские металлические прокладки, а не спирально-навитые (SNW) или кольцевые (Ring Type Joint)?
| Параметр | Плоская металлическая | Спирально-навитая (SNW) | Паронитовая |
|---|---|---|---|
| Давление | Высокое (до 20 МПа и выше) | Среднее/Высокое (до 10-15 МПа) | Низкое (до 2.5 МПа) |
| Температура | Экстремальная (до +650°C) | Высокая (до +500°C) | Ограниченная (до +250°C) |
| Требуемое усилие затяжки | Очень высокое | Среднее | Низкое |
| Чувствительность к перекосу фланца | Высокая | Низкая (благодаря пружинящему эффекту) | Средняя |
| Стоимость | Низкая/Средняя | Высокая | Очень низкая |
| Рекомендация | Для жестких, хорошо выверенных фланцев высокого давления. | Универсальное решение для большинства промышленных задач. | Только для воды, пара низкого давления и масел. |
Вывод: Плоские металлические прокладки незаменимы там, где пространство для уплотнения ограничено, а условия эксплуатации экстремальны. Однако они требуют высокой квалификации монтажного персонала и идеального состояния оборудования.
FAQ: Часто задаваемые вопросы
В: Можно ли использовать металлические плоские прокладки на старых фланцах?
О: С осторожностью. Старые фланцы часто имеют дефекты поверхности. Если глубина царапин превышает 0.1 мм, рекомендуется использовать прокладки с мягким покрытием (графит/PTFE) или заменить тип уплотнения на спирально-навитой, который лучше компенсирует неровности.
В: Какой момент затяжки требуется для стальной прокладки?
О: Момент затяжки зависит от диаметра болтов, их класса прочности и коэффициента трения. Для точного расчета необходимо использовать формулу: T = K * D * F, где T — момент, K — коэффициент трения, D — диаметр болта, F — требуемое усилие. Обычно для стальных прокладок требуется усилие, близкое к пределу текучести болтов, поэтому использование динамометрического ключа обязательно.
В: В чем разница между прокладками по ГОСТ и DIN?
О: Основные отличия заключаются в размерных рядах и допусках. Прокладки ГОСТ 24908-81 имеют специфические размеры, привязанные к советским стандартам трубопроводов. DIN 2690 соответствует европейским нормам. При замене импортного оборудования на российское (или наоборот) критически важно сверять чертежи, так как посадочные места могут не совпадать даже при одинаковом условном диаметре (DN).
В: Как хранить металлические прокладки?
О: Хранение должно осуществляться в сухом помещении, в заводской упаковке. Недопустимо складирование навалом, так как это может привести к деформации тонких изделий. Срок хранения металлических прокладок не ограничен, если исключено воздействие коррозионных агентов.
Заключение и рекомендации по закупке
Выбор металлических плоских прокладок — это баланс между стоимостью компонента и надежностью всего узла. Экономия на качестве металла или игнорирование требований к поверхностной обработке может привести к многомиллионным убыткам от простоя оборудования. Для предприятий, стремящихся оптимизировать расходы без потери качества, оптимальной стратегией является прямое сотрудничество с производителем, способным обеспечить полный цикл: от консультации инженера до сертификации партии.
Мы рекомендуем проводить аудит существующих фланцевых соединений перед переходом на новый тип уплотнений. Это позволит выявить скрытые дефекты оборудования и подобрать прокладки, которые реально продлят межремонтный интервал.
Если вы ищете надежного партнера для поставки уплотнительных элементов, наша компания ООО «Ляочэн Кексин Медь» готова предложить комплексный подход к решению ваших задач. Базируясь в городе Ляочэн (провинция Шаньдун, Китай), мы являемся динамично развивающимся производственным холдингом, специализирующимся на высокоточной механической обработке и производстве деталей из медных и алюминиевых сплавов.
Наш опыт в автомобильной промышленности и производстве компонентов для промышленного оборудования позволяет нам гарантировать высочайшее качество продукции. В нашем ассортименте представлены не только стандартные решения, но и специализированные изделия, такие как алюминиевые прокладки, листовые уплотнительные кольца и детали сложной геометрии, изготавливаемые на современном парке станков с ЧПУ и штамповочных прессах.
Почему выбирают ООО «Ляочэн Кексин Медь»:
- Профильная экспертиза: Глубокое понимание свойств цветных металлов (медь, алюминий) и их поведения в условиях высоких нагрузок и температур.
- Сертифицированное качество: Производство ведется в соответствии со строгими международными стандартами ISO 9001:2000 и ISO/TS 16949:2009. Собственная испытательная лаборатория контролирует каждый этап — от входного сырья до финальной проверки.
- Гибкость и скорость: Отлаженные логистические цепочки и гибкие производственные циклы обеспечивают стабильные сроки поставки как на внутренний рынок Китая, так и на экспорт в страны СНГ, Европы и Юго-Восточной Азии.
- Техническая поддержка: Наши инженеры готовы оказать помощь на этапах проектирования, адаптировать изделия под конкретные требования сборки и обеспечить полное документальное сопровождение поставок.
Для получения коммерческого предложения и консультации инженера, пожалуйста, свяжитесь с нами через форму ниже или отправьте чертеж на расчет.
Запросить расчет стоимости прокладок
Также рекомендуем ознакомиться с нашим каталогом: спирально-навитые прокладки и уплотнения для спецтехники.